臺灣桃園製造廠
從開模到成品,一條產線完成
位於桃園的榮鼎實業(Sonnarkraft)致力於提供客戶一站式的金屬沖壓代工與 OEM 製造解決方案,整合金屬沖壓、靜電粉體塗裝與模組組裝流程,打造高效率、低風險的垂直製造體系。
無需分包多家協力廠,也不必為塗裝品質與交期延誤煩惱。從簡單平面件到曲面、折彎、多角度幾何件的製造需求皆可對應。
從治具開發、材料進料、表面處理到最終成品交貨皆可追溯控管,特別適合追求穩定供應鏈管理、重視品質一致性與環保標準的客戶。
國際車廠認證製程|金屬沖壓 × 粉體塗裝 × 一站式整合
ERP 產線追蹤系統
每一批沖壓件的製程全紀錄
導入 ERP 系統,完整記錄每批金屬沖壓件從原料、模具、加工到塗裝與檢驗的製程數據,支援 IATF 16949 要求與供應鏈履歷追溯。
國際車廠製程驗證
車用供應鏈品質標準同步落地。
榮鼎沖壓與塗裝流程依 IATF 16949:2016 車規體系運作(AFNOR 發證),具備量產複雜工件的穩定實績與品質控管能力。
核心設備與加工能力
沖壓加工設備 (60噸~200噸)
採用中大型沖床,對應鋁材、不鏽鋼等多種材質。
曲面沖壓與結構件加工
專攻曲面與多角度幾何件,具備穩定拉伸與壓型成型技術。適用於各類金屬件產品

產品實績
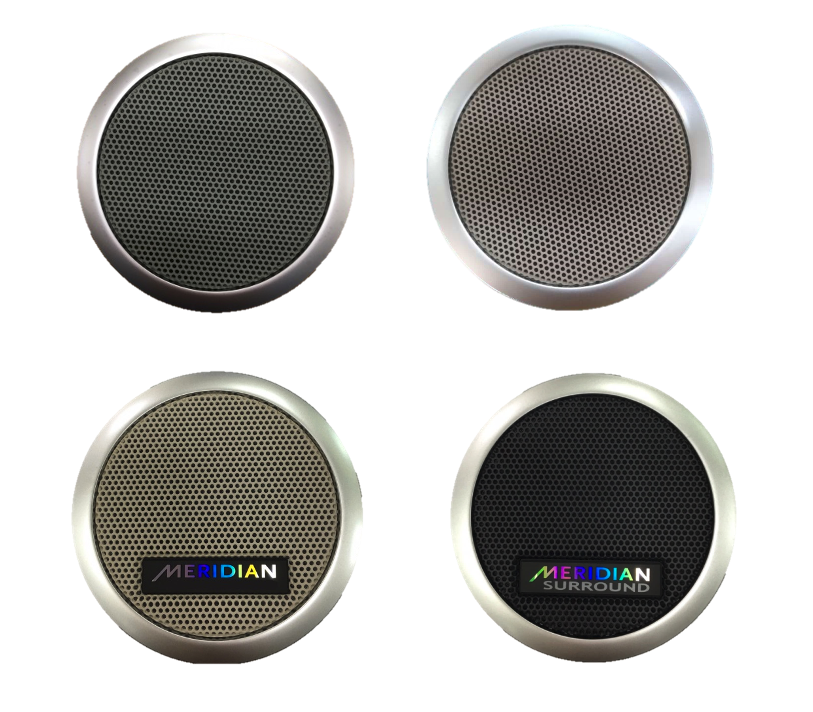


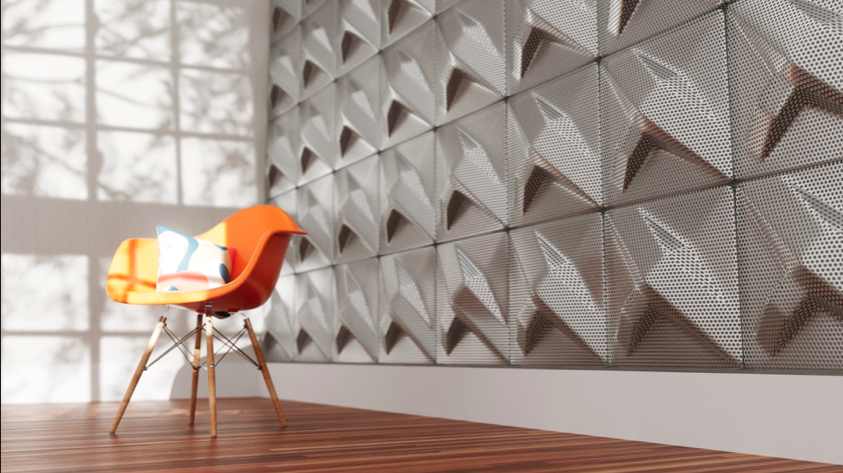
規格
沖壓設備與產能規格
榮鼎的沖壓代工以自有產線完成,從進料檢驗、沖壓成型到後段表面處理與組裝皆在桃園蘆竹同一廠區內銜接,不需分包多家協力廠。以下為目前可對應的加工範圍。
沖壓製程STAMPING
200噸 TON機台噸數 Press Tonnage
最大沖壓尺寸
L170 cm × W70 cm
適用材料厚度
最高可達 2 mm
對應材質
鋁材、不鏽鋼等金屬
速度可調整
依模具設計、材料性質與加工需求變化
沖壓完成的工件可直接進入廠內的粉體塗裝產線,規格如下:
- 最大工件尺寸 L60 × W60 × H190 cm,重量上限 15 kg。
- 前處理採用德國 Atotech 噴淋式系統。
- 前處理、噴塗與烘烤為全自動化一體設備。
- 全程自動輸送,避免人工搬運造成的碰撞與污染。
品質
品質管理與檢測設備
01
IATF 16949
Automotive Supplier
Quality System
Quality System
02
ISO 9001
Quality
Management System
Management System
03
ISO 14001
Environmental
Management System
Management System
04
CSR
Social Responsibility
Assessed
Assessed
榮鼎已取得下列國際認證:
- IATF 16949:2016 汽車供應商品質管理系統。
- ISO 9001:2015 品質管理系統。
- ISO 14001:2015 環境管理系統。
- CSR 企業社會責任評鑑
廠內配置以下量測與試驗設備,沖壓件與塗裝件的檢驗數據可全程追溯。
尺寸量測
三次元量測儀 CMM
耐蝕試驗
鹽霧試驗機
膜厚檢測
兩用測厚儀
附著力測試
百格刀 Cross-cut
訂單、排程、物料與產出透過 ERP 系統全程數位化追蹤,每一批次的原料、模具、加工、塗裝到組裝皆有紀錄,交期與品質狀態對客戶透明可查。
實績
國際車廠供應實績
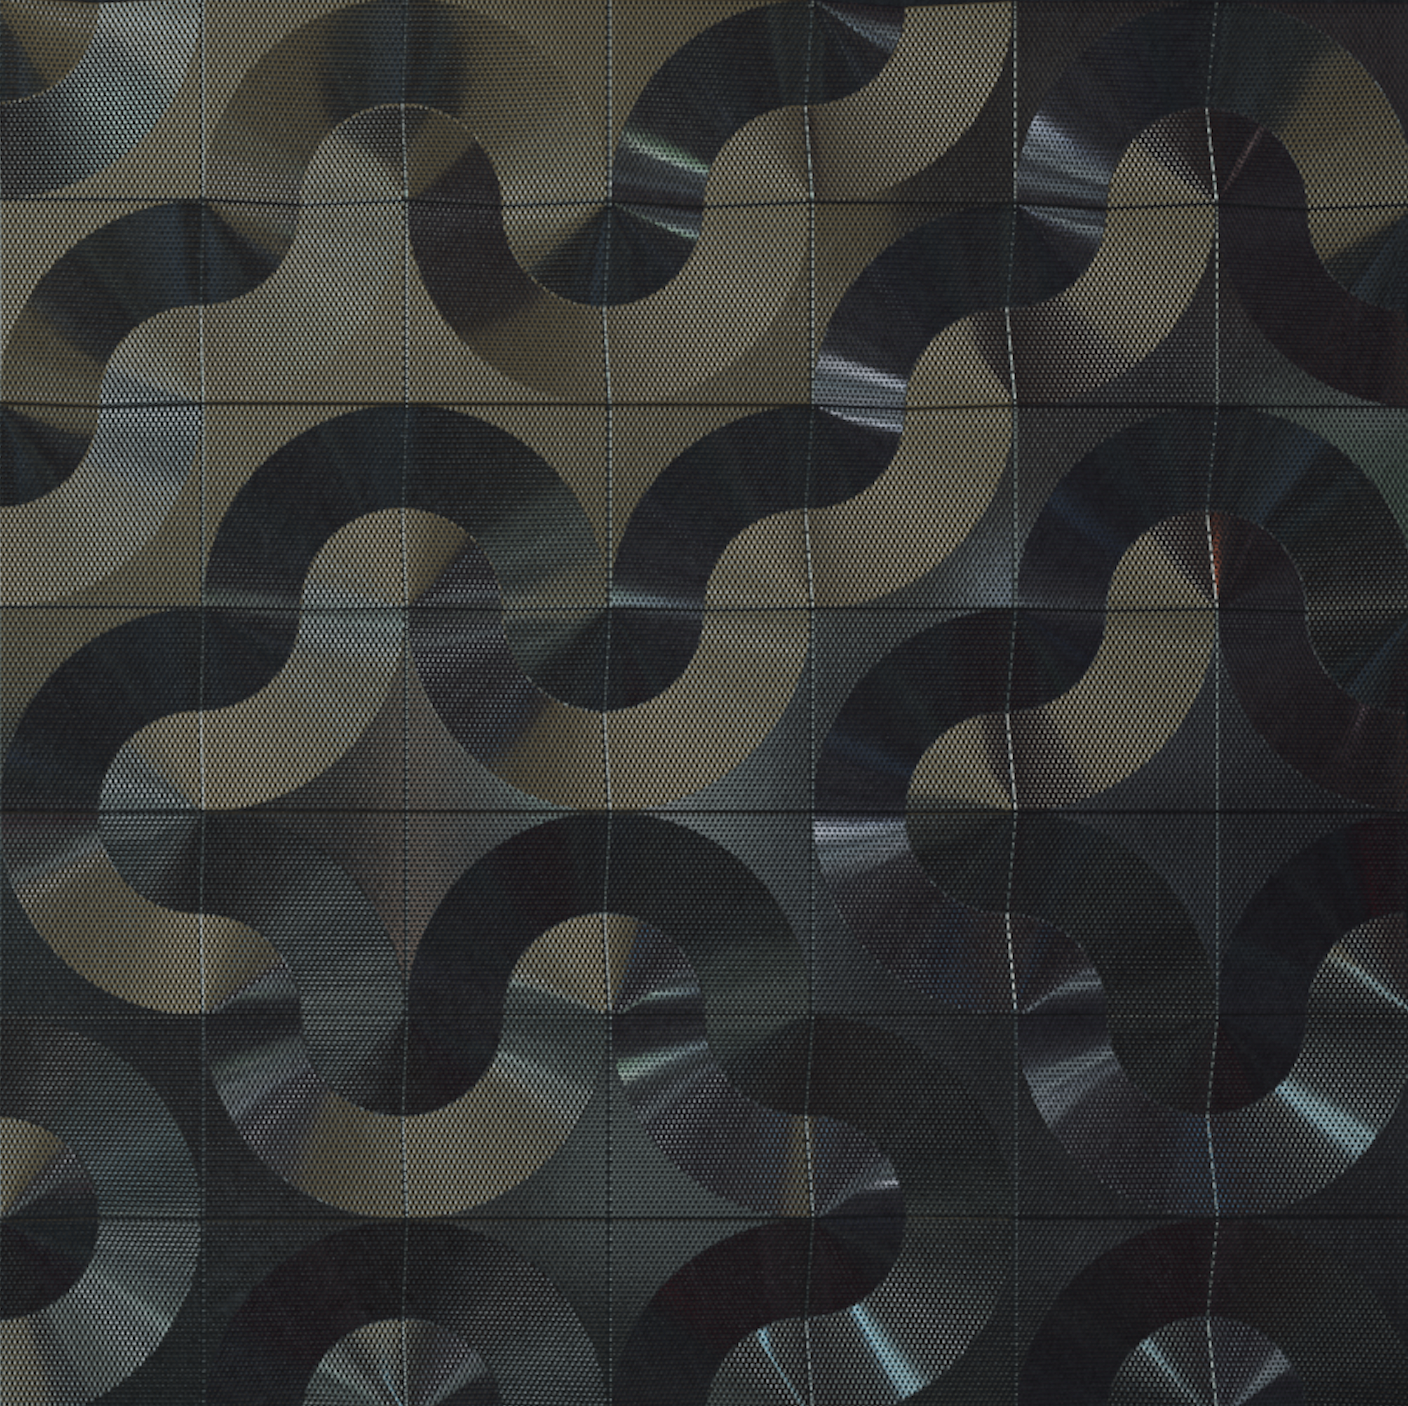
榮鼎實業成立於 2016 年,製造能力符合 IATF 16949 要求,並累積歐、美 OEM 客戶的量產實績。目前擔任歐美車廠供應鏈的二階代工。
供應品項涵蓋:
- 儀表板系統金屬件
- 車門內飾板系統金屬件
- 頂棚內飾板系統金屬件
業務與研發、營運管理、工程技術與生產製造四大機能集中於同一廠區,並具備 3D 圖檔開發與檢討能力,可在設計早期階段即介入討論。
於量產前提出可製造性建議,降低後段修模與試產的風險。長期服務國際客戶,熟悉海外驗貨、包裝與物流規範。
FAQ
沖壓代工常見問題
可以承接哪些材質與板厚?
對應鋁材、不鏽鋼等多種金屬材質,適用材料厚度最高可達 2 mm。曲面件與多角度幾何件具備穩定拉伸與壓型成型技術。
最大沖壓尺寸是多少?
目前最大沖壓尺寸為 L170 × W70 cm,機台噸數 60–200 噸,沖壓速度可依模具設計、材料性質與加工需求調整。
沖壓完可以直接做粉體塗裝嗎?需要另外找廠商嗎?
不需要。沖壓與粉體塗裝在同一廠區內完成,工件不需跨廠運輸,減少二次包裝、碰撞風險與交期疊加,品質責任也由單一窗口承擔。
有哪些品質檢測設備?
配置三次元量測儀(CMM)、鹽霧試驗機、兩用測厚儀與百格刀附著力測試,涵蓋尺寸精度、耐蝕性、膜厚與附著力四個面向。
通過哪些國際認證?
IATF 16949:2016、ISO 9001:2015、ISO 14001:2015,並完成 CSR 企業社會責任評鑑。可提供測試報告與追溯報表。
沒有圖面只有樣品,可以評估嗎?
可以。榮鼎具備 3D 圖檔開發與檢討能力,可依實體樣品進行逆向討論,並在設計早期階段提出製程建議。歡迎提供樣品或圖面洽詢。
找北部沖壓廠:除了距離,還要看什麼
開模這件事很少一次到位。第一次試模之後,通常還要修 R 角、調間隙、再試一次。如果沖壓廠離你兩小時車程,每一輪修模就是多花一天;如果還要再送去別家烤漆,等於再加一輪。這是選北部沖壓廠時,比單價更值得先算清楚的一件事。
位 置
桃園市蘆竹區,緊鄰國道一號
對台北、新北、新竹的客戶是當日往返的距離,試模當天看件、當天決定要不要改。
沖壓能力
60 – 200 噸,最大 L170 × W70 cm
板厚 2.0 mm 以內,可對應鋁材與不鏽鋼,專精曲面與多角度幾何件。
模具開發
設計、製作、維修皆自製
從你的 2D/3D 圖檔開始檢討成形性、轉角 R 與回彈,在切第一支模之前就先把問題找出來。
下一道製程
廠內直接接粉體塗裝
沖壓完成不必外送烤漆,省掉一趟運輸與一次進料待驗,交期也比較可控。
沖壓件的成本不只在單價上,模具修改的輪次、跨廠運輸的次數、出問題時追查責任的時間,都是實際會付出的代價。把這些一起算進去,距離近而且製程完整的廠,通常會是比較省的選擇。
從開模到量產
一個件從圖面到出貨的四個階段
以下是標準路線。每個階段產出哪些文件,依件型與客戶要求調整。
01圖面與可製造性檢討
收到 2D 或 3D 圖檔後,先由工程端檢討成形可行性,再講價格。
02模具開發
模具在廠內自製,修模與沖壓在同一廠區。
03試產
試產件以三次元量測(CMM)對圖確認,確認後才轉量產。
04量產與交付
ERP 排程並以批號追溯;隨貨提供 REACH 與 RoHS 聲明、材質証明與檢測報告。
PPAP 文件層級與 Cpk 要求依案件議定,不在此頁預設。
適合承接的件型
廠內目前量產的件
下方四項是硬數字,件型是已經在跑的工作。
最大沖壓尺寸
L170 × W70 cm
適用板厚
2.0 mm 以内
沖床噸數
60 – 200 噸
認證範圍
汽車內裝金屬件、網罩總成
- 汽車內裝金屬件(IATF 16949 認證範圍上的原文)
- 網罩總成,同樣列在認證範圍上
- 平面、曲面與幾何成形件
- 沖壓後在同一廠區完成粉體塗裝的件
- 多件沖壓組成一個模組的件
先問工程
這些需求要先由工程評估才報價
不是做不到。是沒有工程評估就報出去的數字只是猜的。
- 超出上方尺寸或板厚上限的件
- 指定鋼號或鋁號 — 公開範圍是鋁材與不銹鑰,完整材質清單逐案確認
- 嚴格尺寸公差 — 可守住的公差等級逐件確認,不對外公告
- 深抽件與外観等級要求高的件
- 需焊接、銲接或嫁入加工的組件
- 指定 PPAP 層級或 Cpk 數值
索取報價
沖壓件需求,直接寄給我們
點下方按鈕會自動開啟郵件並帶入詢價表格,信裡已列出沖壓、粉體塗裝、組裝、開模打樣等服務項目,可以在同一封信裡一起詢問。有 2D/3D 圖檔請直接附在信件裡。
立即 Email 詢價撥打 +886-3-212-6669榮鼎實業股份有限公司 桃園市蘆竹區榮安路 6 巷 58 號 2 樓 sales@sonnarkraft.com
相關製程
粉體塗裝 →
德國 WAGNER 與瑞士 GEMA 自動化噴塗
組裝優勢 →
急件交期與一站式模組組裝
常見問題 FAQ →
工件尺寸、色差控制、MOQ 與認證
完整解決方案 →
沖壓、塗裝、組裝的垂直整合